



人造石墨
人造石墨具有高熔点、低反应性、高导电性等特性。因此被广泛应用于电极和电机电刷等多种领域,并且是生产太阳能电池用硅不可或缺的材料,近年来引起全球关注。
为生产还原炉用石墨坩埚,首先需将焦炭研磨至合适的粒径分布范围,然后与沥青混炼,再次研磨以便于成型加工。再研磨后的颗粒装入模具中,通过等静压成型为块状。块体经煅烧后在高温下进行石墨化处理。石墨化后的块体经切割加工和纯化处理后成为最终产品。如上所述,在块状成型的制造过程中,需要三个粉末加工步骤:原料研磨、沥青混炼以及混炼物的研磨。对于石墨化炉,碳颗粒处理技术至关重要。
焦炭的精细研磨
研磨后的焦炭与沥青混炼,再次研磨后成型进行石墨化。在此过程中,根据第一次研磨的粒径不同,会产生以下问题:
当颗粒过粗时,由于来自焦炭和来自沥青的颗粒尺寸不同,成型块体的品质变得不稳定,最终产品表面变得粗糙。
当焦炭颗粒过细时,包覆所需沥青量增加。沥青含有挥发分,如果沥青量增加,碳化过程中挥发量增大,导致孔隙率升高,成型体更容易开裂,因而难以制造精确的成型产品。
传统系统 - Mikro Pulverizer AP + Micron Separator
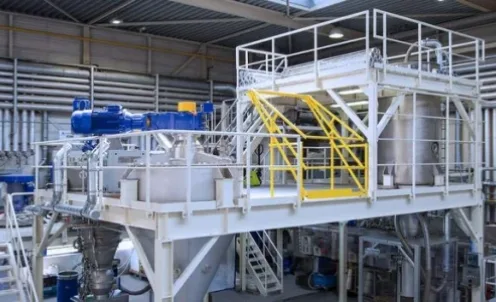
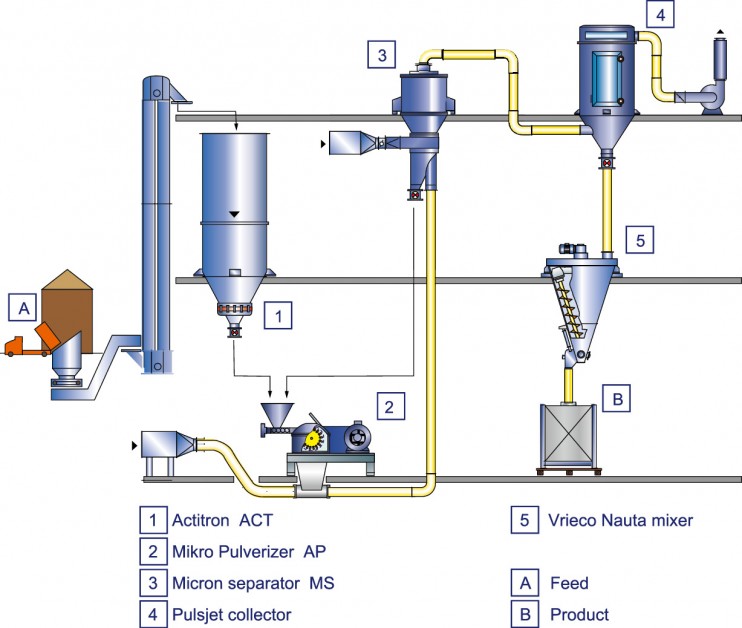
使用该系统可制造具有合适粒度分布的产品。我们在这一领域拥有丰富的经验和业绩。使用最广泛的设备是 Mikro Pulverizer AP 系列。该粉碎机配有几毫米的筛网尺寸用于调节。然而,在该工艺中,要求的粒径为 d50 = 10μm 或以下。一些粗颗粒可能会穿过筛网,因此通常采用与 Micron Separator 组合的研磨系统。然而,由于焦炭天然具有高磨蚀性,筛网或粉碎机内部可能会发生磨损,从而影响产品粒度分布。为应对这一问题,可在设备内部额外使用耐磨材料,如碳化钨、氧化铝、氧化锆等。
ACM 粉碎机
由于筛网式粉碎机无法满足更细粒径的要求,新型 ACM 粉碎机 ACM-H 近期被采用。该粉碎机不使用筛网,而是集成了空气分级机,因此尺寸调节简便,可在内部件上施加碳化钨或陶瓷涂层进行耐磨保护。与传统 ACM 粉碎机相比,ACM-H 噪音更低、产能更高、粒径更细。
流化床对喷式气流磨 AFG 与靶式气流磨 MJQ
为改善石墨块的加工性和成品表面光洁度,需要 2-3μm 的产品粒径范围。在这种超细研磨工艺中,要求高产能和更窄的粒径范围。带有分级机的流化床对冲式气流磨 AFG(图 5)或带有高效分级机 Micron Jet-Q 的靶式气流磨 MJQ(图 4)表现突出。
无论采用上述何种工艺,研磨后的物料均在 Vrieco Nauta 混合机中进行混合,以稳定产品品质(如调整粒径分布)。稳定后的粉末随后进入下一步骤(见下一节"沥青包覆"),或填充到大袋中进行临时储存。在后一种情况下,为降低储存或运输成本,物料经 Hosokawa Micron Bulk Tappener 振实后装入大袋,或通过 Hosokawa Stott 灌装称重系统装入纤维桶,防止粉尘扩散。
沥青包覆/混炼及其后续研磨
研磨后的焦炭与沥青混合/混炼。沥青作为粘合剂粘合碳颗粒或填充细颗粒表面的微孔。由于前后工艺与工厂性能密切相关,我们提供包括混炼设备和处理工艺在内的完整工厂。
与沥青均匀混合的物料在冷却后由锤磨机进行粗磨,然后进一步研磨以调整粒径分布,使其能够密实填充到模具中。由于含沥青,研磨过程中产生的热量可能导致粘附或组织位移,因此必须采取相应措施。
石墨化
由碳材料成型的块体经煅烧碳化后,在炉中进行石墨化。在此过程中,焦炭粉末和炭黑填充在块体之间。这些填充料需要高流动性和良好的填充性能。然而,填充过程存在以下问题:
该工艺为人工操作,需要大量劳动力;粉末装填不规律且装填本身不易;由于焦炭粉末的粉尘,工作环境相当恶劣;用过焦炭和炭黑的回收困难,使用过的填充料流动性和填充性能下降。为解决这些问题,采用分级机分离焦炭和炭黑粉末,从而改善流动性和填充性能,并实现从自动化仓库到石墨化炉的自动处理。这使产品品质和工作工艺得到全面改善。
我们不仅提供研磨机、分级机和混合机等粉末加工设备,还通过组合这些设备和辅助设备来构建和供应完整的工艺。在流程图中,介绍了一个闭路研磨-分级系统。根据产品品质要求,推荐使用 ACM 粉碎机替代闭路研磨系统。


联系我们
您有任何问题都可以联系咨询我们